
产品详情 公司简介
青州市佳百乐国际贸易有限公司与您一同了解无锡全柴2105离合器壳订做的信息,热处理退火处理℃保温小时,消除铸造应力。正火处理℃保温小时,细化晶粒,提升硬度。曲轴皮带轮的机加工工艺粗加工车削外圆和端面,留余量mm。钻削中心孔,公差等级IT8。精加工数控车削皮带槽,尺寸精度IT7,表面粗糙度Ra≤6μm。铣削键槽,对称度≤05mm。动平衡去重法平衡,去除量≤5g。平衡精度等级G0,满足高速运转要求。
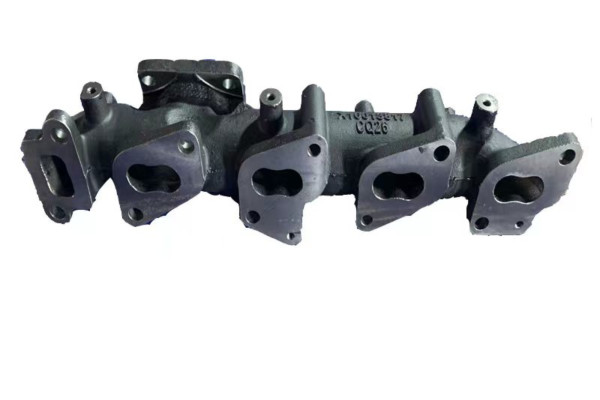
无锡全柴2105离合器壳订做,缸套的制造工艺与质量控制制造工艺铸造采用离心铸造或砂型铸造工艺生产缸套毛坯,确保组织致密、无缺陷。热处理通过淬火、回火等工艺调整缸套的硬度和韧性,提高耐磨性和抗疲劳性能。精密加工对缸套内表面进行珩磨或抛光处理,降低表面粗糙度,提高与活塞环的配合精度;对外表面进行精加工,确保与气缸体座孔的形位精度。表面处理采用镀铬、氮化、磷化或喷涂陶瓷等工艺,进一步提高缸套的耐磨性和抗腐蚀性。工艺模压成型或缠绕成型,需配套金属嵌件保证连接强度。特点比强度高、耐腐蚀,但制造工艺复杂,目前仅在赛车等特殊领域应用。整体式离合器壳结构与发动机缸体一体化设计,常见于纵置发动机布局。优势减少连接面,提升传动系统刚度,降低NVH(噪声、振动与声振粗糙度)水平。局限维修时需拆卸整个发动机总成,维护成本较高。分体式离合器壳结构通过螺栓独立固定于发动机飞轮壳,常见于横置发动机布局。优势模块化设计便于维修更换,可适配不同变速箱型号。
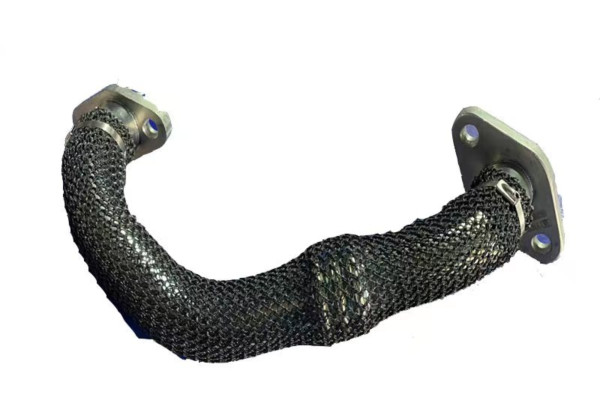
整体式皮带轮皮带轮与减振器一体化设计,结构紧凑,安装方便。例如,某日系发动机采用的整体式减振皮带轮,通过优化结构设计,在保证减振效果的同时,减少了零部件数量,降低了制造成本。分体式皮带轮皮带轮与减振器分开制造,便于维修更换。例如,部分商用车发动机采用分体式设计,当减振器损坏时,可单独更换减振器,降低维修成本。轻量化技术采用铝合金(如A)替代铸铁,密度降低40%,实现减重目标。拓扑优化设计通过CAE分析减少材料冗余,某车型皮带轮减重达15%。智能化集成内置振动传感器实时监测皮带轮振动信号,预警减振器失效风险。温度监测模块通过红外传感器监测皮带槽温度,防止过热磨损。
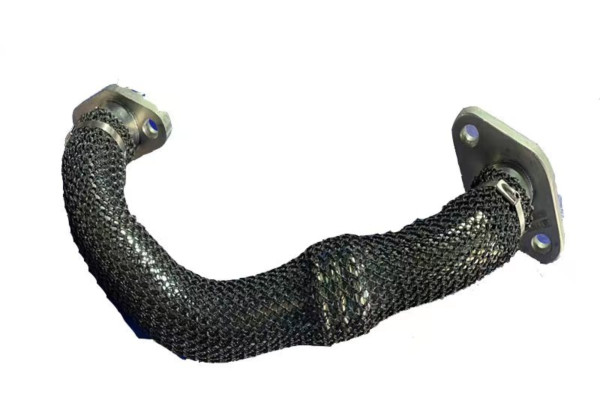
全柴2105飞轮壳定做,粘着磨损润滑不良导致缸套与活塞环之间发生金属直接接触,引发粘着磨损。预防措施选用合适的润滑油,确保润滑系统正常工作;避免长时间低温运转或使用劣质润滑油。腐蚀磨损燃油中的硫分燃烧后生成酸性物质,腐蚀缸套内表面。预防措施使用低硫燃料,控制发动机工作温度,避免低温腐蚀。轻量化与高性能化采用新型材料(如陶瓷、复合材料)和优良制造工艺(如激光熔覆、3D打印),实现缸套的轻量化和高性能化。智能化与自适应润滑集成传感器和智能控制系统,实时监测缸套工作状态,调整润滑参数,提高润滑效率。绿色制造与可持续发展优化制造工艺,减少能源消耗和废弃物排放,推动缸套生产的绿色化转型。
全柴2105连杆瓦批发,表面质量检查缸套内外表面的粗糙度、硬度及表面处理层厚度,避免裂纹、气孔等缺陷。性能测试通过耐磨性试验、抗拉伤试验和热疲劳试验等,验证缸套的综合性能。磨料磨损空气中的灰尘、燃油中的杂质或积碳进入气缸,加剧缸套内表面的磨损。预防措施定期更换空气滤清器、机油滤清器和燃油滤清器,保持发动机清洁。拉伤原因活塞环断裂、活塞销孔偏磨或润滑不良导致缸套内表面出现纵向划痕。预防措施定期检查活塞环状态,及时更换磨损件;确保活塞销与连杆小头孔的配合精度。裂纹原因热应力、机械应力或材料缺陷导致缸套产生裂纹。预防措施优化缸套结构设计,避免应力集中;控制热处理工艺,减少残余应力;选用高质量材料。穴蚀原因湿式缸套外表面与冷却水接触,在振动作用下产生气泡,气泡破裂时对缸套表面造成冲击,形成穴蚀坑。预防措施优化冷却系统设计,减少振动;选用耐穴蚀材料或涂层;控制冷却水质量,避免腐蚀性物质积累。
磨料磨损空气中的灰尘、燃油中的杂质或积碳进入气缸,加剧缸套内表面的磨损。预防措施定期更换空气滤清器、机油滤清器和燃油滤清器,保持发动机清洁。粘着磨损润滑不良导致缸套与活塞环之间发生金属直接接触,引发粘着磨损。预防措施选用合适的润滑油,确保润滑系统正常工作;避免长时间低温运转或使用劣质润滑油。腐蚀磨损燃油中的硫分燃烧后生成酸性物质,腐蚀缸套内表面。预防措施使用低硫燃料,控制发动机工作温度,避免低温腐蚀。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯