
产品详情 公司简介
青州市振中液压机械厂带你了解河北汽车齿轮油泵订做相关信息,磨削加工主要包括齿面磨削和内孔磨削,齿面磨削用于提高齿形的精度和表面粗糙度,内孔磨削用于修正内孔的变形,保证齿轮与轴的配合精度。轴组件的制造工艺主要包括锻造、正火、切削加工、热处理、磨削等环节。与齿轮类似,轴的毛坯通常采用锻造工艺成型,以提高轴的强度和韧性。锻造后的轴毛坯进行正火处理,消除内应力,细化晶粒,为切削加工做准备。对于一些低速、重负载的齿轮,还可以选用40Cr、42CrMo等调质钢。这些材料经过调质处理(淬火+高温回火)后,能够获得均匀的回火索氏体组织,具有较高的强度和韧性,再通过表面淬火处理提高齿轮表面的硬度和耐磨性,能够满足低速重负载的工作需求。在一些对成本要求较低、工作载荷较小的场景,也可以选用45号钢等碳素结构钢作为齿轮材料。45号钢经过调质或正火处理后,能够满足一般中低负载的工作需求,但耐磨性和疲劳强度相对较差,使用寿命较短。
河北汽车齿轮油泵订做,机械密封密封性能好、使用寿命长,适用于高压、高速的工作环境,但结构相对复杂,成本较高;唇形密封则具有良好的弹性和密封性,能够适应的轴径跳动和偏心,广泛应用于各种转速和压力条件下。齿轮端面密封通常采用间隙密封或浮动轴套密封的方式。间隙密封是通过控制齿轮端面与端盖之间的微小间隙来实现密封,结构简单,但密封效果受间隙精度影响较大;浮动轴套密封则是利用液压油的压力使浮动轴套紧贴齿轮端面,形成可靠的密封,密封效果较好,适用于高压场景。
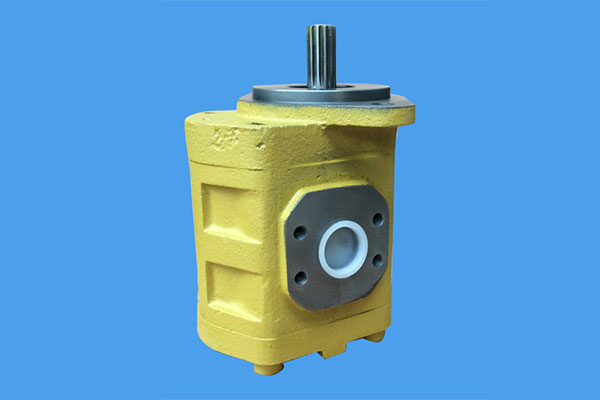
吊车齿轮油泵价格,插齿则适用于加工内齿轮、多联齿轮等复杂结构的齿轮;剃齿是一种精加工工序,用于提高齿轮齿形的精度和表面粗糙度,减少齿轮啮合过程中的噪声和磨损。切削加工后的齿轮需要进行热处理,以提高齿轮的硬度、耐磨性和疲劳强度。常用的热处理工艺为渗碳淬火+低温回火,渗碳处理可以使齿轮表面形成一层高碳渗层,淬火后表面硬度大幅提高,低温回火则可以消除淬火过程中产生的内应力,提高齿轮的韧性。热处理后的齿轮会出现的变形,因此需要进行磨削加工,以修正变形,保证齿轮的精度。

空载调试是调试的一步,主要目的是检查油泵的旋转灵活性和各部件的工作状态。首先将油箱内注入适量的液压油,液压油的型号和黏度应符合设计要求。然后启动电机,使油泵在无负载情况下运转,观察油泵的旋转方向是否正确,有无卡滞、异响等现象。运转过程中,检查轴承部位的温度,确保温度在正常范围内。空载运转时间通常为分钟,在运转过程中,如发现异常情况,应立即停机检查,排除故障后再重新进行空载调试。对于承受载荷较大或工作转速较高的轴,还需要进行热处理工艺。常用的热处理工艺为调质处理(淬火+高温回火)或渗碳淬火处理。调质处理可以使轴获得良好的综合力学性能,适用于承受交变载荷的轴;渗碳淬火处理则可以提高轴表面的硬度和耐磨性,适用于轴颈等易磨损部位。热处理后的轴需要进行磨削加工,以修正变形,保证轴的精度。装配工艺是双联齿轮油泵制造的最后环节,也是保证油泵性能的关键环节。装配工艺的质量直接影响油泵的密封性、容积效率、噪声水平和使用寿命。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯