
产品详情 公司简介
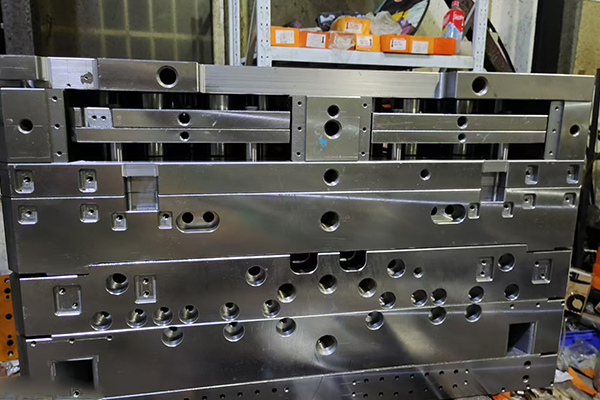
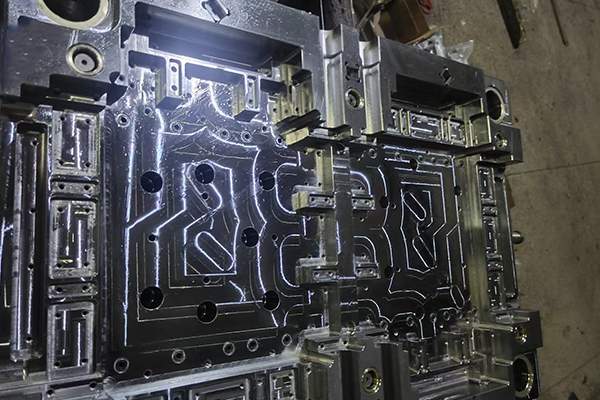
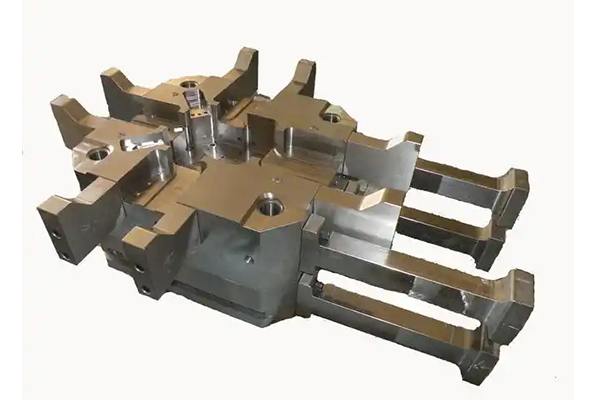
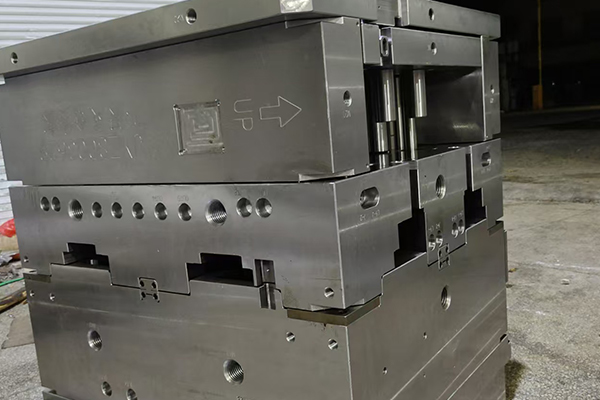
苏州人人鼎模架有限公司为您介绍镇江压铸模具成型定制加工相关信息,压铸模的主要结构零件包括模架、压铸腔、流道系统、顶针、出铸口、滑动模芯、导柱、定位销、挂钩等。一、模架模架是支撑整个模具的牢固结构,包括上模板和下模板。上模板与下模板互相连接,上模板上还密封着压铸腔。铝合金压铸模模胚常用材质及其特点铝青铜铝青铜以其良好的导热性、自润滑性和高强度而出名,常用于生产大型模具和对表面要求高的产品。铝青铜密度小、热胀冷缩系数小,不易变形。铝钴硅钼合金铝钴硅钼合金以其高强度、韧性和热膨胀系数小的特点被广泛应用于压铸模具的制造。同时,它还有较好的耐磨性和抗疲劳性能,可以延长模具使用寿命。铝硅合金铝硅合金是一种轻质、高耐用性的材料,其特点为磨损低、耐腐蚀性强和热膨胀系数小。因此,它通常用于制造靠近高温熔融金属的模具,例如压铸模具、挤压模具和注塑模具等。H13钢H13钢以其高韧性、高强度、高耐热性和良好的耐磨损性被广泛应用于压铸模具制造领域。它的热胀冷缩系数比铝青铜和铝钴硅钼合金要大,但较容易加工。
镇江压铸模具成型定制加工,内模,镶件加工后热处理前做去应力处理。一般铝合金淬火HRC45+/-1°C,锌合金淬火HRC46+/°C内模的配合公差一般做到小于模框mm左右,可以用吊环轻松取出放入模框。顶针配合公差大于等于8mm的顶针间隙05mm,小于等于6mm的顶针间隙mm。凡是内模上面直角和锐角的地方要包R5mm以上。内模表面多余眼孔用一字螺丝堵死。插头的作用插头是通过通电加热的方式将压铸模具加热到所需的温度,以便在压铸生产中达到更好的成型效果。模具加热是压铸成型中非常重要的一个环节,它可以缩短生产周期,增加生产效率,提高产品质量。插头加热模架的方式通常是采用直接加热的方式,即插针直接插入到模架上的孔中,通过插头本身的发热,将模架加热至所需温度。此外,插头还可以作为压铸模架上的一种定位装置,使模架与插头相对应,固定在模架上。
冲压模具模架加工,参数说明尺寸压铸模架的尺寸由模具的尺寸决定,需根据实际情况选择合适的尺寸。材料一般情况下,压铸模架使用铸铁或钢板材料制作,具有承载能力强、耐磨损等优点。重量压铸模架的重量决定了其夹持模具的稳定性和可靠性,也是评估其质量的重要指标。夹紧力度模架夹紧力度直接影响模具的紧密度,需根据模具的大小和重量选择合适的夹紧力度。螺纹规格螺纹连接是模架的常见连接方式,需要根据模具的尺寸和质量选择合适的螺纹规格。加工精度模架的加工精度对模具的尺寸和等边角度等方面有着重要的影响,需要保证其加工精度高。
压铸模具成型价格,压铸的特点主要包括以下几个方面高生产率和自动化压铸工艺具有较高的生产率,易于实现机械化和自动化,特别适合生产形状复杂的薄壁铸件。尺寸精度高压铸件的尺寸公差等级可达CT3~CT6,表面粗糙度一般为Ra8~2μm,具有较高的尺寸精度和表面质量。冷却系统分流锥要做冷却运水,这样防止分流锥过早的龟裂。浇口套做冷却环来冷却,固定冷却环有二种方式烧焊和热压入。内模的冷却要保证以下数据,运水管的直径一般mm.运水离产品面的高度铝合金mm.锌合金mm.如果内模运水要走模架出,要用耐高温耐高压的防水圈。五.抽芯机构滑块要做至少一个吊模孔在上下2个面上,方便拆装。滑块底部要做掏料槽,同时要将耐磨条做成2块高于底部模架面的mm,方便生产时清理铝渣。滑块的压条要做耐磨槽,与抽芯方向成45°滑动机构应导滑灵活,运动平稳,配合间隙MM。合模后滑块与锁紧块应压紧,接触面积不小于三分之二,且具有预应力.
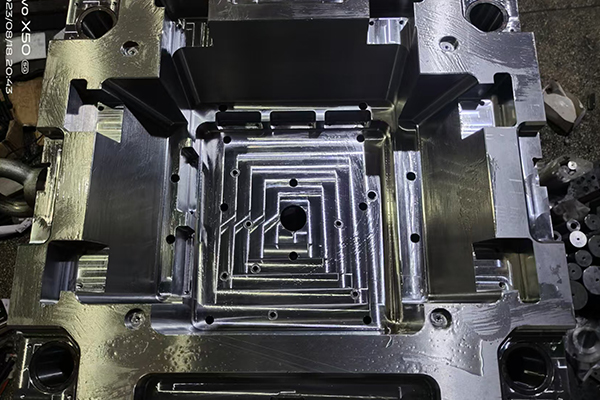
压铸成型模具厂,是否可以将压铸模进行补焊?压铸模在使用过程中,可能会出现不同程度的磨损和损坏,如裂纹、变形、磨损等。此时,是否可以对压铸模进行补焊呢?一般情况下,使用压铸模的材料都是金属,不同种类的金属因其熔点和成分不同,进行补焊时需要注意。只有在确定所使用的焊接材料与压铸模的材料相同或接近时,才可以进行补焊。另外,由于压铸模使用温度较高,因此在补焊之前,需要清理和处理修复区域,避免出现裂纹、变形等题。压铸模具压铸模具是压铸工艺中不可或缺的部分,它决定了铸件的外形和尺寸。模具通常由高强度的合金材料制成,能够在高压和高温下保持稳定。模具的设计和制造质量直接影响铸件的质量和生产效率。的模具能够生产出外观和内在质量良好的铸件,满足设计和使用要求。




关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯