
产品详情 公司简介
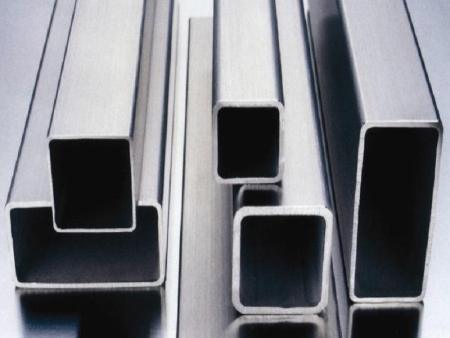
哈尔滨丰鹊经贸有限公司关于克东标准焊管订购的介绍,选择好电流的大小要照顾到立焊和仰焊的成形(有些管子不是很大,一次成形,无法中途调整电流),过程当中控制好电弧的稳定和成形,可以适当摆动,要成形和必要的摆动结合好。因此在生产线上设置无损检测及时发现产品的缺陷是十分必要的。从焊管机组生产效率高的角度考虑,可避免产生批量性低质量焊管,对出厂成品质量及后步冷加工质量也能起到保证作用。焊管的规格用公称口径表示(毫米或英寸)公称口径与实际的不同,焊管按规定壁厚有普通钢管和加厚钢管两种,钢管按管端形式又分带螺纹和不带螺纹两种。
为保证机组轧制中心线(垂直中心线)各机座道次统一,以中心做好基轴,两侧定位尺寸及中间套要。机组要有的定位基准。在水平线的位置上,应按照工艺要求形成上山线(下山线)或平直线,以保证不能出现曲线波动,因此要求机座需要配置压上、压下机械,便于调整。镀锌焊管焊接的特点镀锌钢通常是镀锌的低碳钢,镀锌层通常为20um厚。在℃时,锌的沸点约℃。在焊接中,熔化的液态锌熔池漂浮在焊接位置的表面或根部。根据管壁厚薄来分,钢带等比较薄的材料制成的管子可以使用高频焊接,有些薄壁管可以用保护气体方法焊接;壁厚超过2mm的管材可以用手弧焊。
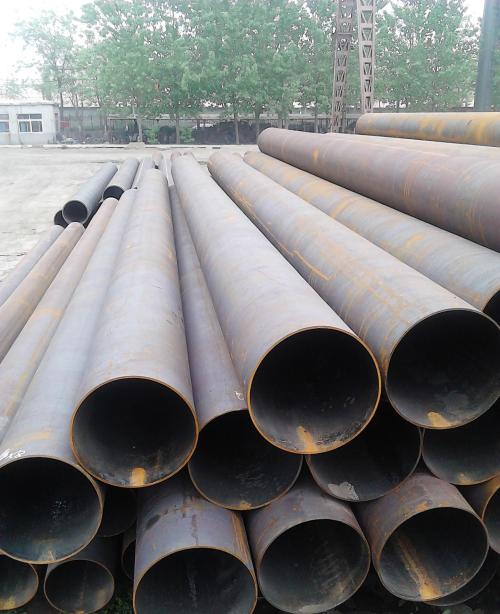
另外在日常生活中还要注意定期的对焊管机组进行检查和维修,及时的了解焊管机组的性能,如果出现故障的话,就要注意及时的采取相应的措施进行修理。镀锌焊管焊接技术焊接多层焊缝的一层时,尽量使其熔化并汽化锌层,蒸发并逸出焊缝,可以大大减少液态锌残留在焊缝中。焊接钢管按焊缝的形式分为直缝焊管和螺旋焊管。按生产方法分类工艺分类-电弧焊管,电阻焊管,(高频,低频)气焊管,炉焊管。焊接钢管也称焊管,是用钢板或带钢经过卷曲成型后焊接制成的钢管,一般定尺6米。焊接钢管生产工艺简单,生产效率高,品种规格多,设备投资少,但一般强度低于无缝钢管。
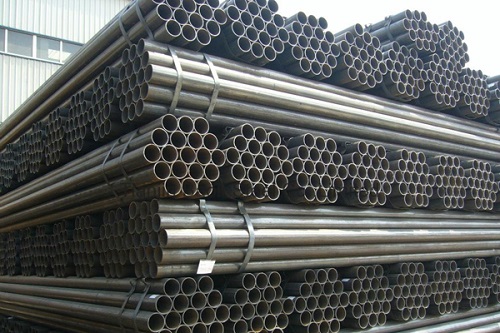
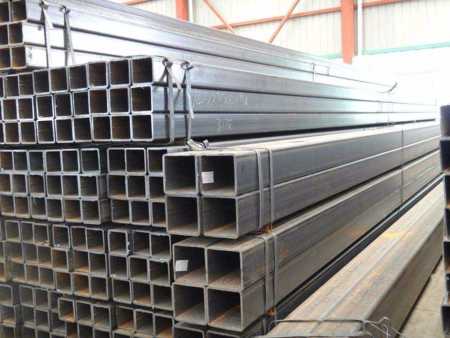
克东标准焊管订购,刚度高、强度高的成型与定径机座 为了减少焊管机组在负荷运行中强塑变形,使每个机座总的积累误差,弹性变形量减少,以提高焊管的尺寸精度。焊接焊管是指用钢带或钢板弯曲变形为圆形、方形等形状后再焊接成的、表面有接缝的钢管,焊接焊管采用的坯料是钢板或带钢。镀锌钢管为提高钢管的耐腐蚀性能,对一般钢管(黑管)进行镀锌。镀锌钢管分热镀锌和电镀锌两种,热镀锌镀锌层厚,电镀锌成本低。螺旋焊管主要用于石油、天然气的输送管线,其规格用外径壁厚表示。螺旋焊管有单面焊的和双面焊的,焊管应保证水压试验、焊缝的抗拉强度和冷弯性能要符合规定。
吹氧焊管用作炼钢吹氧用管,一般用小口径的焊接钢管,规格由3/8寸-2寸八种。用20或QQ钢带制成。为防蚀,有的进行渗铝处理。漏磁探伤用于表面缺陷和深度的内部缺陷。超声波探伤能发现细长的缺陷,对焊缝顶部未焊透,潜藏的裂纹及焊缝中心热影响区伸展的裂纹能正确发现并确定其位置。当进行角焊时,尽可能在第一层中熔化并汽化镀锌层,蒸发并逸出焊缝,该方法首先从焊条末端向前移出约5〜7mm,当锌层熔化并掉落时。继续移回焊接位置。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯