
产品详情 公司简介
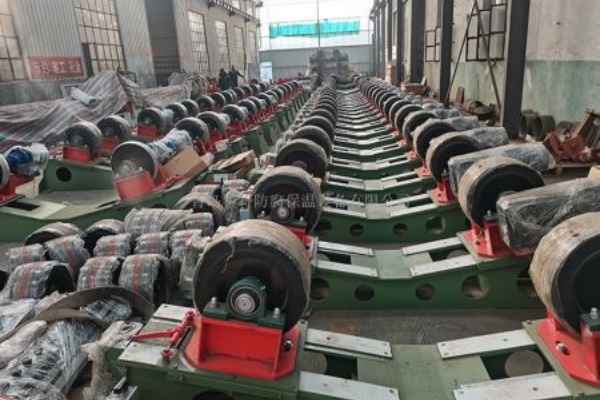
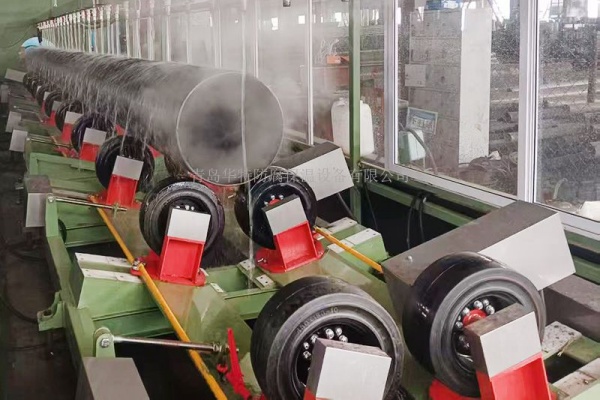
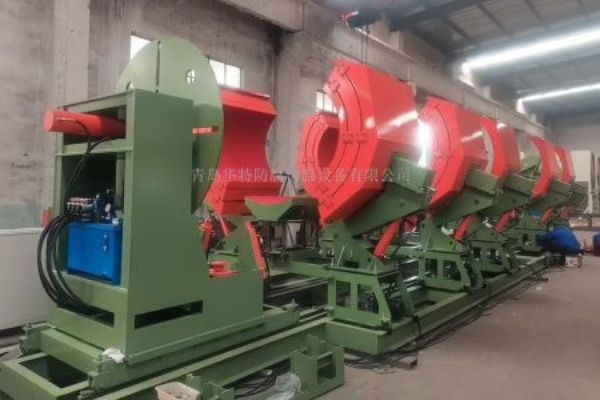
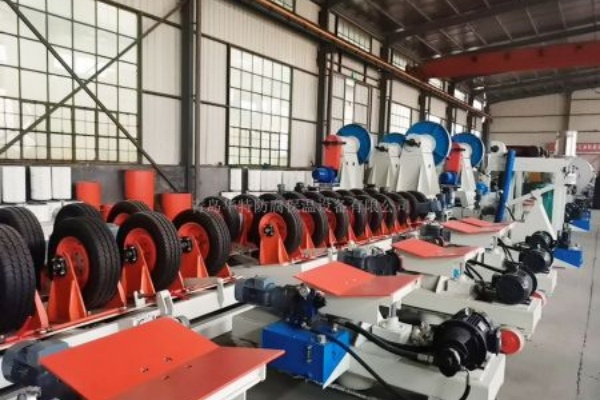
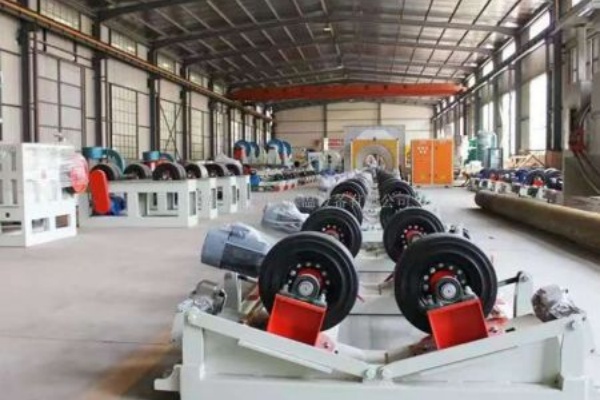
青岛华特防腐保温设备有限公司带你了解关于河北PE保温管设备供应商的信息,传动系统贯穿全程,由多组驱动辊道组成,伺服电机通过减速器带动托辊,实现钢管m/min的轴向输送和同步旋转。采用多电机同步控制,确保速度一致,避免涂层划伤或褶皱,旋转速度根据管径调整,保证涂敷均匀性。控制系统以PLC为核心,集成触摸屏、传感器网络(温度、速度、厚度传感器等),可存储多组工艺配方。操作人员通过触摸屏设置参数,系统实时采集数据并闭环调节,响应时间≤ms。具备故障自诊断功能,可快速定位喷头堵塞、张力异常等题,并支持数据追溯与远程监控。
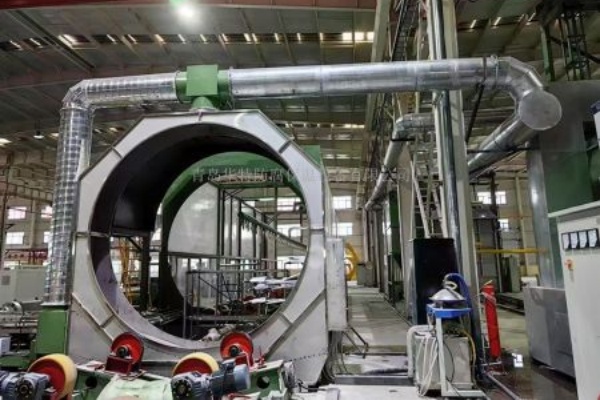
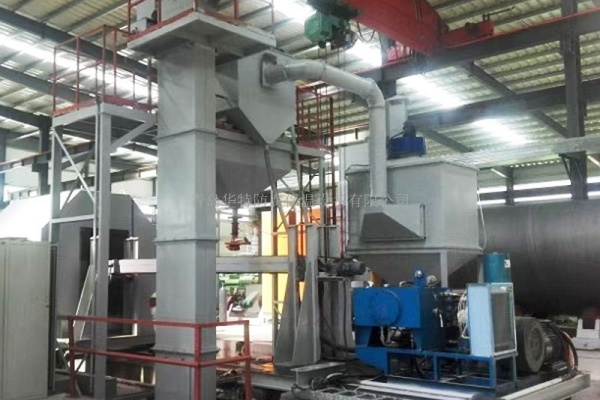
河北PE保温管设备供应商,对于中小直径钢管,通常采用挤出包覆工艺,通过环形模具将聚乙烯熔体直接挤出包覆在钢管表面,形成连续的管状聚乙烯层;对于大直径钢管(如直径≥mm),则常采用挤出缠绕工艺,即通过挤出机将聚乙烯熔体挤成带状,然后通过缠绕装置将聚乙烯带以一定的角度(通常为45°±5°)螺旋缠绕在钢管表面,同时通过热空气或红外加热使相邻的聚乙烯带边缘熔融粘结,形成连续的聚乙烯层。定心机构通过机械微调确保钢管中轴线与生产线一致,避免后续涂敷出现偏心。针对大直径钢管(如≥mm),配备液压辅助装置,降低上料难度,提升效率。预处理系统是保证防腐层附着力的关键,核心为抛丸除锈机。通过高速旋转的叶轮(转速r/min)将钢丸(直径mm)以m/s的速度喷射至旋转的钢管表面,利用冲击力去除铁锈、氧化皮,达到Sa5级除锈标准(表面无可见杂质,残留痕迹仅为点状色斑),同时形成μm的粗糙度。配套的脉冲布袋除尘器可回收95%以上的钢丸和粉尘,既环保又降低耗材成本。除锈后经毛刷辊和高压空气吹扫,清除残留碎屑,确保表面洁净。
3pe设备供应商,加热温度根据环氧粉末的类型和涂敷工艺要求确定,通常控制在℃℃之间,温度过高会导致环氧粉末发生热降解,影响涂层性能,温度过低则会使环氧粉末熔融不充分,无法形成连续均匀的涂层。加热系统配备有高精度的红外测温仪和温度控制系统,能够实时监测钢管表面温度,并通过调节中频电源的输出功率实现温度的闭环控制,确保加热温度稳定在设定范围内。3PE生产线通常由多个相互关联、协同工作的子系统组成,包括上料系统、预处理系统、加热系统、环氧粉末涂敷系统、胶粘剂涂敷系统、聚乙烯涂敷系统、冷却系统、传动系统、控制系统以及下料与检测系统等,各系统既独立完成特定功能,又通过控制系统实现联动,确保整个生产过程的连续性和一致性。上料系统是3PE生产线的起始环节,主要负责将待处理的钢管平稳、地输送至生产线的预处理工位。
聚乙烯涂敷系统的组成与胶粘剂涂敷系统类似,主要包括挤出机、熔体输送管道、涂敷模具和缠绕装置(对于大直径钢管,有时采用挤出缠绕工艺)。聚乙烯材料通常为高密度聚乙烯(HDPE),密度为g/cm³g/cm³,熔融指数(℃,16kg)为5g/10min-0g/10min。挤出机同样采用单螺杆挤出机(螺杆直径通常为90mmmm),将聚乙烯颗粒加热熔融(熔融温度通常为℃℃),通过涂敷模具或缠绕装置将熔融的聚乙烯均匀地覆盖在胶粘剂层表面。
机械性能和耐环境性能的复合防腐层,从而显著延长管道的使用寿命,降低维护成本,保障管道系统的安全稳定运行。3PE防腐技术自20世纪80年代引入中国以来,经过多年的发展和完善,已成为国内埋地钢质管道外防腐的主流技术之一,而3PE生产线作为该技术的核心载体,其技术水平和运行稳定性直接决定了防腐层的质量和生产效率。漏点检测采用高压电火花检漏仪,在涂层表面施加一定的电压(通常为5kV/mmkV/mm),当涂层存在针孔等缺陷时,会产生电火花并发出报警,确保涂层的完整性;附着力检测则按一定比例(通常为每批次抽检根)采用拉开法进行,检测3PE防腐层与钢管表面的剥离强度(要求≥N/cm)。经过检测合格的钢管由下料辊道输送至成品堆放区,通过吊装设备按规格有序堆放,等待出厂。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯