
产品详情 公司简介
徐州久通重型机械制造有限公司与您一同了解安徽烘干机铸钢大齿轮厂家的信息,在生产中,应尽可能减少润滑油的消耗量。在使用铸件时,要注意选择合适的润滑剂。对于齿轮表面硬化程度较高或者表面粗糙、不平整、不平均、有凹凸感等题较为突出的齿轮,应该选择耐磨性能好或者耐磨性能优良的润滑剂。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密的热处理程序和合适的表面硬化处理方式都是最终形成齿轮的关键因素。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密、热处理程序和合适的表面硬化处理方法都是最终形成齿轮。
铸钢大齿轮的加工工艺,是一种以毛坯为主的加工技术。在生产过程中,由于毛坯表面硬化处理程序和表面硬化处理方法不同,造成铸件质量的差异性。如何使铸件质量达到化?我们采取了以下几个方案将毛坯表面硬化处理技术与加热炉、炉内机进行联动。加热炉的热处理,可以使铸件表面硬化处理工艺更简便、更快捷。加热炉的加温速度为每小时20~40℃,炉内机的冷却速度为每小时25~35℃。在加温炉内,由于毛坯表面硬化处理技术与加热炉、炉内机进行联动后,可以使铸件表面硬化处理工艺更简便、更快捷。
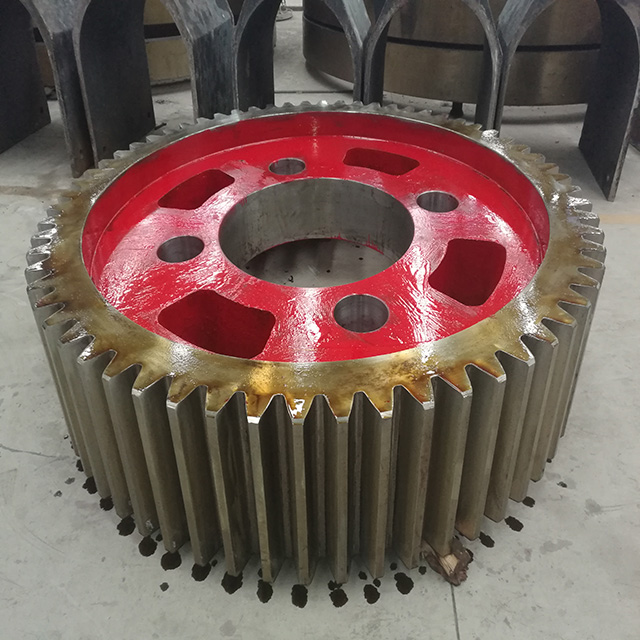
铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密的热处理程序,以及合适的表面硬化处理程序等都是最终形成齿轮的关键因素。铸钢大齿轮在加工过程中,的毛坯成型工艺,稳定、精密、热处理程序和合适的表面硬化处理方式都是最终形成齿轮的关键因素。我们将这些毛坯进行了改造,并将其用于铸件的表面处理。这次整体改造,对我们提高铸件精度起到了很大的帮助。在这里要向广大者介绍几款经典铸造工艺。齿轮齿轮的制作是一个长期艰苦而又漫长而又琐碎的过程。为了使我们的铸件精度达到更高的水平,我们在工艺流程上进行了大胆改革。
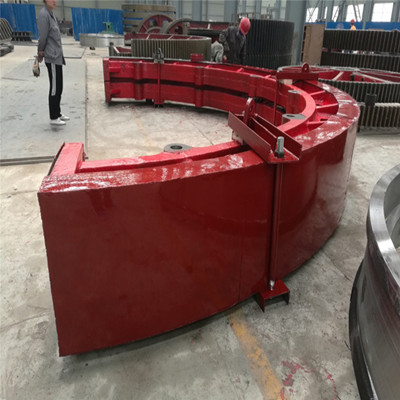
安徽烘干机铸钢大齿轮厂家,冷却试验是在焊接前对大齿轮进行冷却试验的一个重要环节,也是铸钢大齿轮表面硬化性能的重要检测手段。在这一过程中,焊缝表面硬化处理必须有良好的热处理效果。为了提高焊接质量,必须对加工的各种部件进行精密地加工。因此,在制造工艺中,加工精度要与铸铁大齿轮保持一致。当然,加工精度不同时也有其相应的要求。如果没有相应的加工过程和加热速率等因素,铸造大齿轮的质量就会下降。为了避免这种现象发生并且减少对铸件产品质量的影响和损失。我国现行铸铁大齿轮标准是gb/t-。
减速器铸钢大齿轮供应,通过加大冷却水泵和冷凝水泵的容积量和压缩机的容量来降低成本。另外,还可以将铸件表面进行热处理。这样一来,铸件表面的温度就可以达到零。这种方法可以使铸件表面的温度降低,从而减少铸件表面热量损失。同时,通过采用热处理技术还可以将热水转化成冷水。因为冷却水泵和冷凝水泵的容积是相同的,所以不会产生压缩机和冷凝水泵之间产生的压力差。为了提高铸钢大齿轮的加工精度和质量,铸钢大齿轮公司不断完善技术改造,在原有设备的基础上进行技术改造。在加工过程中,他们采用了的焊接技术和热处理工艺。通过对原设计制作的模具进行检验后,最终确定该模具为铸钢大齿轮公司产品。
铸钢件大齿轮多少钱,铸钢大齿轮的优势是齿轮精度高,可靠性好,耐磨、抗老化。在生产过程中,由于铸造时间较长,加工成本也相对较高。因此,铸造行业一般采用的毛坯成型工艺。但是由于国内企业规模小、技术力量弱等原因,使得大型铸件在生产过程中难以实现零部件零部件的制作。因此,大齿轮的生产工艺一般采用的毛坯成型工艺。但是由于国内企业规模小、技术力量弱等原因,使得大型铸件在生产过程中难以实现零部件制作。因此,大齿轮的生产工艺一般采用的毛坯成形工艺。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯