
产品详情 公司简介
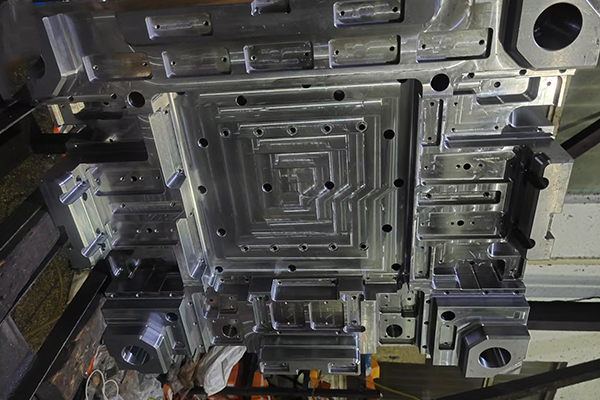
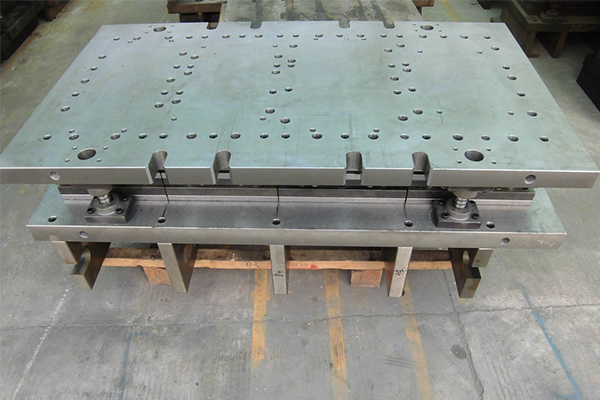
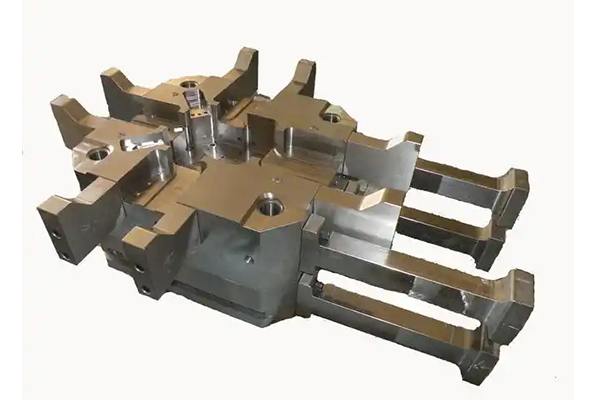
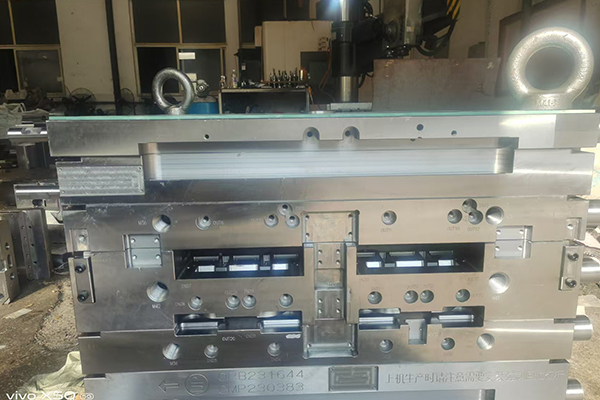
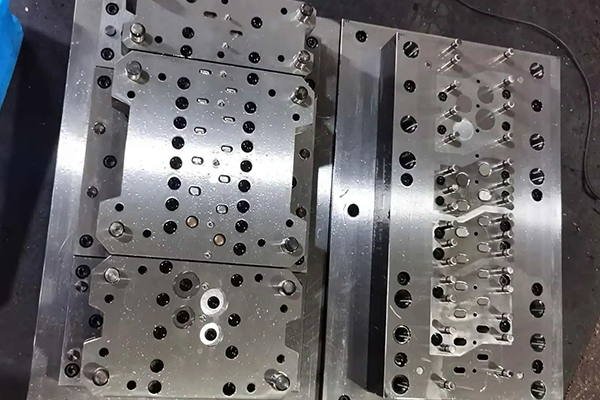
苏州人人鼎模架有限公司带您一起了解连云港铸铁压铸模具厂的信息,内模,镶件加工后热处理前做去应力处理。一般铝合金淬火HRC45+/-1°C,锌合金淬火HRC46+/°C内模的配合公差一般做到小于模框mm左右,可以用吊环轻松取出放入模框。顶针配合公差大于等于8mm的顶针间隙05mm,小于等于6mm的顶针间隙mm。凡是内模上面直角和锐角的地方要包R5mm以上。内模表面多余眼孔用一字螺丝堵死。压铸模设计原则,要记牢一.模架外表面要求光亮平整,前后模框加2个打出孔,注意要加在没有镶件的位置,防止零件掉出来。A.B板模框间配合各做,/时加做飞水挡板防止铝飞出来渣伤人。为了防止模板变形,起码做2个支撑柱,一个放在分流锥,一个放在分流锥的上面,注意不要与其他零件干涉。模具加根中托司和中托,中托边做成带限位的。模具底板要做通,便于散热。模具四个角要切角,防止安装时不撞格林柱,定位圈内孔表要求内圆磨后氮化,并沿出模方向抛光。定位圈表面的冷却环底部到分流锥表面的长度一般等于料饼厚度。固定此冷却环的方式有2种烧焊和加热压入。分流锥要做运水来冷却,且离分流锥表面mm.模架四个导柱孔要做撬模槽,深度mm。模架要调质处理的,可以是锻打的模架。为了方便取内模的镶针,可以在模具表面加打孔,然后收几个无头螺丝,这样方便拆装更换镶针。吊装孔至少为M30深45的,顶部至少2个.外置要加做弹簧保护套,防止弹簧变形。高出模架面的且要与地面接触的面要加支撑柱。
工艺对压铸件尺寸精度的影响熔炼温度在制造过程中,熔炼温度会直接影响到压铸件的组织结构。一般来说,熔炼温度较高的情况下,组织结构比较疏松,尺寸精度也就相对较差。压铸过程中的生产参数控制压铸过程中的参数控制也会影响到压铸件的尺寸精度。包括喷口压力、喷嘴速度、喷头位置等参数,这些参数控制得不合理会导致压铸件尺寸偏大或偏小。要保证这些参数控制得合理,才能保证压铸件的尺寸精度。以上是影响压铸件尺寸精度的主要因素。在实际生产中,我们需要根据不同的压铸件(不同形状、材质等),有针对性地采取措施来处理,才能保证压铸件的尺寸精度。
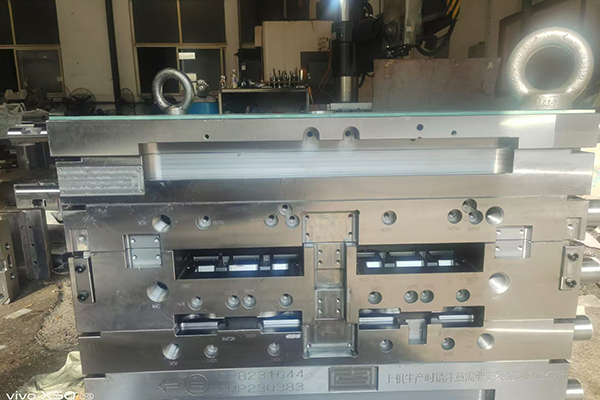
连云港铸铁压铸模具厂,标准压铸模模架又可叫标准模座或者标准模坯,它由专业的公司进行生产。一般可分类为二板式模具,简称为二板模。另外一种叫三板式模具,简称为三板模。二板模又可叫做大水口,三板模又可叫做细水口。依据产品和模具的加工容易度,不同的标准模架类别中又有不同的样式。铝合金压铸模模胚的材质不仅会影响到产品的质量和表面光洁度,同时也决定了模具的使用寿命和加工成本。因此,在选择材质时应考虑产品尺寸、制造工艺、模具寿命和生产批量等因素。锌铝合金压铸模是制造家具配件、机械配件等产品的关键零部件。
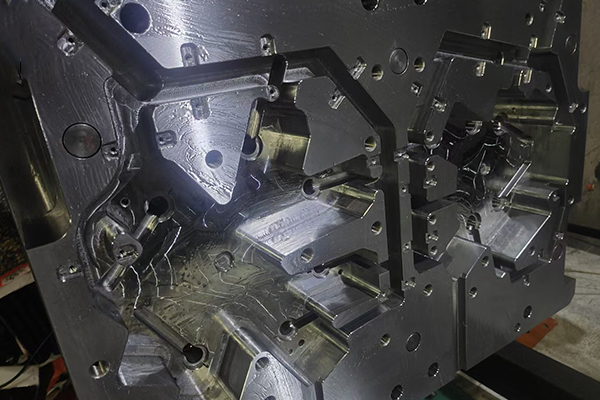
压铸成型模具制造,在压铸模的制作和使用过程中,需要注意选择高质量的材料和工艺,并进行保养和修复。如果压铸模出现了磨损和损坏等题,可以进行补焊,但需要注意使用适当的焊接材料和工艺,避免出现裂纹、变形等题。同时,钨极对于提高金属件制造的精度和质量至关重要,因此也需要认真使用和维护。压铸模主要用于制造各种金属零件,其使用范围包括机械制造、汽车、航空、电子、轨道交通等多个领域。压铸模的概述压铸是一种常用的金属成型工艺,用于生产各种高精度、高强度的金属零件。而压铸模就是用于制造这些金属零件的模具。压铸模通常由上下两个模板组成,中间装有模芯,其内部空腔与所需产品相应。压铸时,将熔化的金属注入模腔中,然后通过压力将模具中的金属充分填充,待金属冷却凝固后,便可以脱模得到所需产品。


关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯