
产品详情 公司简介
西藏铸造件-辽宁省有品质的铸造件供应商是哪家
东明特钢综合实力雄厚,技术水平高,售后服务。公司勤于市场发展需求,致力于打造铸造件生产、销售集成式服务,该产品用于来图加工,来料加工,模具加工,因质量、生产工艺等方面言语,颇受中小型企业欢迎,并且在辽宁极为好销售,产品种类、型号等可根据客户要求供应。
西藏铸造件-辽宁省有品质的铸造件供应商是哪家。 沈阳东明特钢制造有限公司,成立于2010-04-12,经过时间的历练与快速发展,造就今日东明特钢产品质量的基础。我司坚持以人为本,诚信务实,创新进取,回报社会。供应的铸造件,全部采用的生产原料,产品质量值得信赖,广大客户可放心使用。
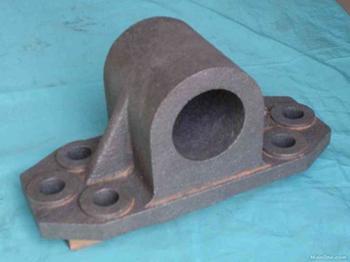
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、避免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
(1)铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,极易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
西藏铸造件-辽宁省有品质的铸造件供应商是哪家。
铸钢件造型操作
1、铸钢件操作流程
顺序是:选取合适砂箱→放置木模→填砂→紧实→放置上砂箱→安置浇冒口→填砂→紧实→起模修型→硬化
2、铸钢件操作方法及质量标准
(1)根据铸件模型的形状和大小,选取合适的砂箱。
(2)把铸件模型放到砂箱内的适当位置。
(3)往砂箱中加入适当造型砂,使用工具将砂箱中的造型砂紧实,紧实程度要适中。
(4)用刮板刮去高出砂箱的造型砂,使砂型表面和砂箱的边缘平齐。
(5)用毛刷清理模型表面浮砂,覆盖塑料薄膜并使薄膜平整。
(6)放置上砂箱,上、下砂箱箱口要对齐。
(7)在上砂箱中合适位置放置浇冒口,添加造型砂并紧实。
(8)分箱起模,修型并扎气眼硬化。
补贴的热作用对低合金钢的影响显著.特别是ZG40Mn2的裂纹倾向大.采用热补贴是较终解决办法.没有采用热补贴的ZG40Mn2的补贴较好以机械加工去除.
补贴几何尺寸过小,铸件内部会出现缩孔、缩松及裂纹等缺陷;补贴尺寸过大,对铸件的质量也会产生不利的影响。影响铸钢件产生内裂的因素主要有合金材质、铸件结构、浇注条件、铸型性质等。补贴设置的恰当与否,往往是影响铸件产生内裂倾向的一个重要因素。当内层金属变形量大,所受应力超过了金属的强度,就会产生内裂纹;若所受拉应力未超过金属的强度,在铸件凝固后,内部有残余应力,在后续加工、清理;吊运过程中,受撞击、热变形不均等因素的影响,在铸件 内部易出现裂纹。补贴过大会增大铸件各部位间的温度差,增加因收缩开一致而产生的内应力及裂纹倾向;补贴过小,将引起铸件内部的收缩缺陷,削弱了铸件合金的抗应力能力,增加产生内裂的倾向。因此,在设计铸钢件补贴工艺时,应仔细分析铸件的治构特点,在补缩的情况下,应尽可能的减小补贴的几何尺寸, 以减少困补贴的热作用对铸件内裂倾向的影响。选用适当的补贴和保温补贴工艺,以免铸件内裂的产生,提高铸钢件质量。
东明特钢为做好服务和提高市场份额,先后在辽宁等地开展产品宣传活动,为公司的发展奠定基础。铸造件占有的市场份额还有很大提升空间,欢迎周边地区相关代理商致电咨询。沈阳东明特钢制造有限公司追求公司持续稳定发展,努力提升公司价值,实现更大的经济效益。期待您的加入,让我们携手共创更辉煌的明天!
感谢阅读本文章,我们期待您电话咨询西藏铸造件,铸造件等更多信息



关于我们| 法律声明| 意见建议| 联系我们| 书生技术开发

手机书生商务网:http://m.shangwuzhan.com
书生官方微博:新浪、腾讯