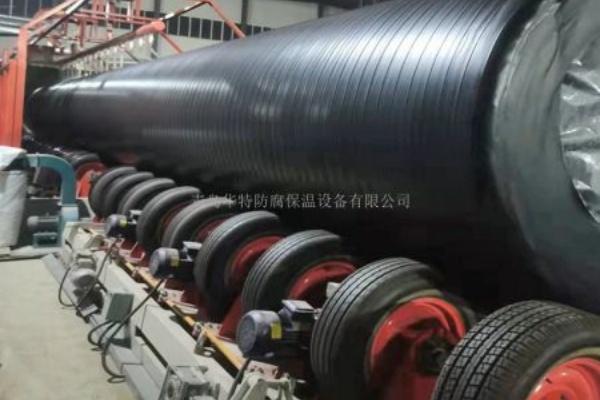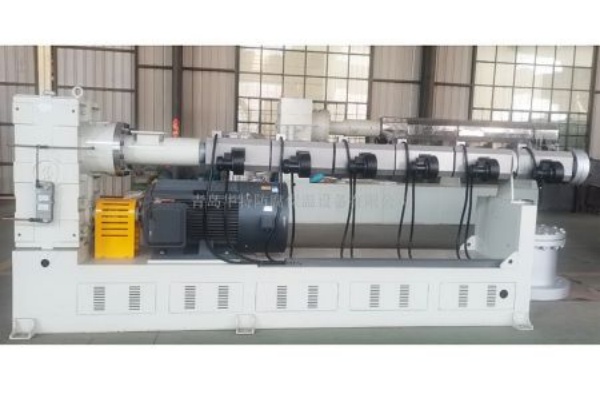


青岛华特防腐保温设备有限公司关于重庆3pe设备销售的介绍,3PE生产线是专为钢质管道外表面涂敷三层聚乙烯(3PE)防腐层而设计的自动化成套设备,是保障长输管道、市政埋地管道等基础设施长期稳定运行的核心装备。其通过整合机械传动、材料熔融、静电喷涂、感应加热等多项技术,在钢管表面依次形成环氧粉末(FBE)底层、胶粘剂中层和聚乙烯(PE)外层,三层结构紧密结合,形成兼具强附着力、耐腐蚀性、抗冲击性的复合防腐体系,广泛应用于石油、天然气、供水、化工等领域。聚乙烯涂敷系统形成防腐层外层,采用高密度聚乙烯(HDPE),经挤出机加热至℃℃熔融,对于中小直径钢管采用挤出包覆工艺,通过环形模具直接形成管状聚乙烯层,对于大直径钢管则采用挤出缠绕工艺,将聚乙烯熔体挤成带状后以45°±5°角度螺旋缠绕,聚乙烯层厚度通常为8mm-0mm,特殊地段可达0mm以上。
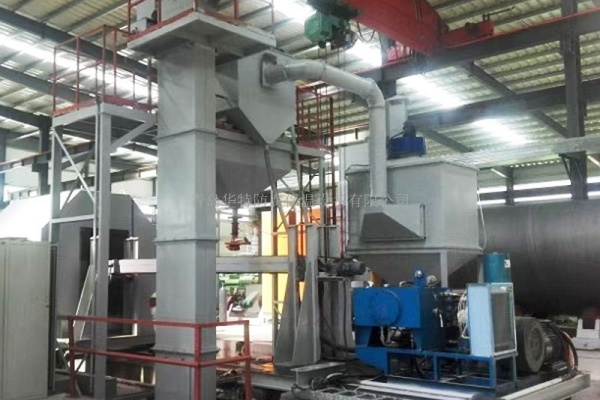
重庆3pe设备销售,预处理系统是保证3PE防腐层与钢管表面良好结合的关键,主要包括抛丸除锈机、粉尘回收装置和表面清理装置。抛丸除锈机通过高速旋转的叶轮将钢丸以60m/sm/s的速度喷射到旋转的钢管表面,去除铁锈和氧化皮,使表面达到Sa5级清洁度,并形成μm的粗糙度;粉尘回收装置通过负压吸尘系统收集钢丸碎屑和铁锈粉尘,回收率达95%以上;表面清理装置则通过毛刷辊和高压空气吹扫,去除残留的细小粉尘和钢丸颗粒。
预处理系统是保证3PE防腐层与钢管表面良好结合的关键环节,其主要作用是去除钢管表面的铁锈、氧化皮、油污、水分等杂质,并形成一定的表面粗糙度,为后续环氧粉末的涂敷和附着创造理想条件。预处理系统通常包括抛丸除锈机、粉尘回收装置和表面清理装置。抛丸除锈机是预处理的核心设备,其工作原理是通过高速旋转的叶轮(转速可达r/minr/min)将高硬度的钢丸(直径通常为8mm-0mm)以60m/sm/s的速度高速喷射到旋转的钢管表面,利用钢丸的冲击力和研磨作用去除铁锈和氧化皮,同时使钢管表面形成均匀的粗糙面。
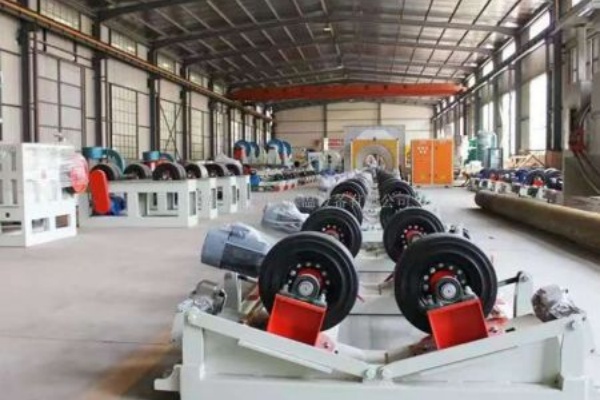
三PE缠绕设备价格,冷却系统采用分段冷却方式,包括水冷段和风冷段,水冷段通过喷淋或浸浴方式快速降温,分为初冷、中冷和终冷三个阶段,水温逐渐降低,风冷段则通过高压风机吹干表面水分并进一步降温,确保钢管温度≤60℃,避免涂层出现翘曲、开裂等缺陷。传动系统贯穿整个生产线,由驱动辊道、伺服电机、减速器和控制系统组成,驱动钢管以5m/min-3m/min的速度连续通过各个处理工位,并保持稳定旋转,采用多电机同步控制技术,确保各驱动辊道速度一致,避免涂层出现划痕或褶皱。
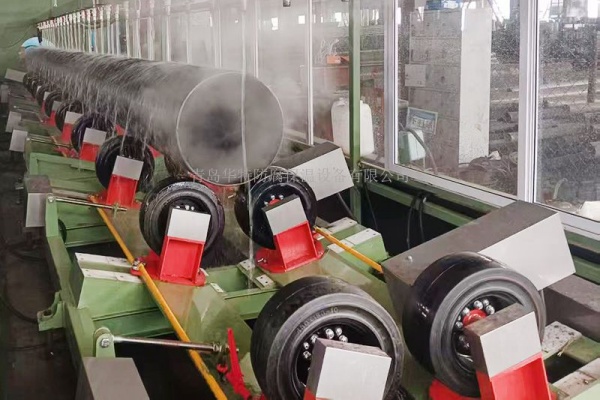
水冷段采用喷淋或浸浴方式,通过向钢管表面喷洒冷却水(水温通常为20℃℃)实现快速降温,为避免冷却过快导致涂层内部产生应力,水冷段通常分为初冷、中冷和终冷三个阶段,水温逐渐降低,冷却强度逐步增加。风冷段则采用高压风机向钢管表面吹送常温空气,将表面残留的水分吹干,并进一步降低钢管温度,确保钢管在进入后续工序时表面干燥、温度适宜(通常≤60℃)。喷涂设备通常采用环形喷枪结构,由多个沿圆周均匀分布的喷嘴组成,可根据钢管直径的不同调节喷枪的位置和喷涂参数,确保涂层厚度均匀(通常控制在μmμm)。固化装置位于喷涂设备之后,其实质是一个保温通道,使涂敷在钢管表面的环氧粉末在钢管余热和保温环境下充分熔融、流平并固化,固化时间根据涂层厚度和钢管温度确定,通常为10ss,固化后的环氧涂层应具有良好的连续性、柔韧性和附着力(拉开法附着力≥70MPa)。
三层PE防腐生产线供应商,在3PE生产线的运行和维护过程中,需要注意以下几点原材料控制环氧粉末、胶粘剂、聚乙烯等原材料的质量直接影响防腐层性能,需严格按照标准进行进货检验,确保其各项指标符合要求;设备维护定期对生产线的关键设备(如挤出机、喷涂设备、加热装置、传动系统等)进行清洁、润滑、紧固和校准,及时更换易损件,确保设备运行稳定;根据钢管直径的不同,抛丸除锈机内通常设置多组定向抛头,确保钢管外表面的所有区域都能得到均匀处理,除锈等级需达到Sa5级(ISO标准),即钢管表面无可见的油脂、污垢、氧化皮、铁锈和油漆涂层等附着物,任何残留的痕迹仅为点状或条纹状的轻微色斑。粉尘回收装置与抛丸除锈机配套使用,通过负压吸尘系统将除锈过程中产生的钢丸碎屑、铁锈粉尘等收集到除尘器中,既避免了粉尘对环境的污染,又实现了钢丸的回收再利用(回收率可达95%以上)。表面清理装置则在抛丸除锈后对钢管表面进行进一步清扫,通常采用毛刷辊和高压空气吹扫,去除残留的细小粉尘和钢丸颗粒,确保表面清洁度。