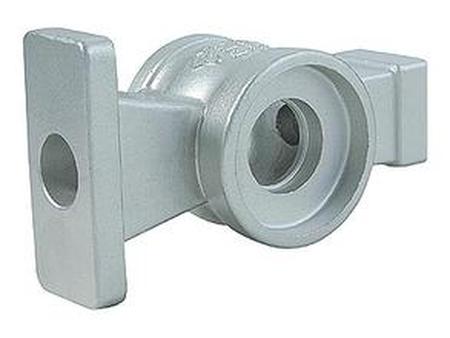
340-550铸件-报价合理的铸钢件东明特钢供应
沈阳东明特钢制造有限公司是主要对铸钢件进行开发、生产、销售的企业,生产技术力量雄厚、制造工艺水平成熟,质量监督体系。自公司2010-04-12以来,已在机械五金加工领域占据主要地位,用户反馈良好。持续创新是企业生存和发展的源泉和动力,我司会再接再厉,生产更适合用户需求、适应市场发展的产品。
340-550铸件-报价合理的铸钢件东明特钢供应。
铸钢件的品种繁多,不胜枚举。为使读者对诸多的用途有概括的了解,现就几个主要的产业部门使用铸钢件的情况作简略的介绍。
一、电站设备
电站设备是高技术产品,其主要零件都在高负荷下长时间连续地运转,火电站和核电站设备中有不少零部件还需耐受高温和高压蒸汽的腐蚀,因而对零部件的可靠性有很严格的要求。铸钢件能限度地满足这些要求,在电站设备中广为采用。
二,铁路机车及车辆
铁路运输与人民的生命财产安全密切相关,因此,保证安全是至关重要的,机车车辆的一些关键部件,如车轮、侧架、摇枕、车钩等,都是传统的铸钢件。
铁路转轍用的辙岔是承受强烈冲击和摩擦的部件,工况条件极为恶劣,形状又很复杂(见图1-7)目前各工业国都用高锰钢铸造,
三、建筑、工程机械及其他车辆
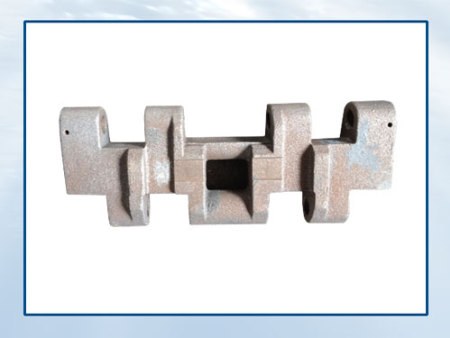
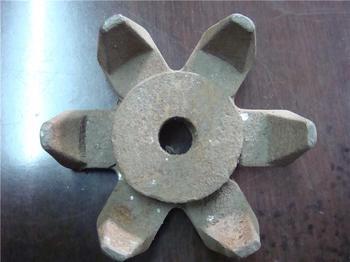
建筑机械和工程机械的工况条件都很差,大部分零件都承受高的负荷或需耐受冲击磨损,其中很大--部分是铸钢件,如行动系统中的主动轮.承重轮、摇臂、履带板等。
东明特钢供应的铸钢件已实现批发销售规模化。铸钢件在国内多个工程项目中出现了它的身影,在辽宁等地区收获一致好评。公司的销售网络覆盖多个省市地区证明了产品能够适应国内的机械五金加工市场。凭借产品本身的质量优势,和24小时在线咨询的售后服务赢得了广大客户对产品的认可。
340-550铸件-报价合理的铸钢件东明特钢供应。
电弧炉炼钢是铸钢生产中应用广泛的炼钢方法。这种方法是利用电弧产生的高温和热能来熔化固体炉料,使钢液过热,从而实现冶炼的目标。铸钢生产中普遍应用的是三相电弧炉,按照炉衬耐火材料的化学性质可分为碱性电弧炉和酸性电弧炉。用碱性电弧炉炼钢时,造碱性炉渣,具有脱磷和脱硫能力:而酸性电弧炉造酸性炉渣,则不具有脱硫能力。电弧炉炼钢工艺依照是否具有氧化过程而分为氧化法和不氧化法。氧化法能有效地脱磷、脱碳和去除钢液中的气体和夹杂物,钢的冶金质量较高。我国目前在铸钢生产上广泛应用的是碱性电弧炉氧化法炼钢。
炼钢的任务是炼出温度、成分符合规范要求的高质量钢液。不同的炼钢方法往往采用不同的渣系(氧化性、还原性、酸性、碱性等)作为炼好钢的手段,造渣制度是关键。碱性电弧炉氧化法炼钢一般包括炉料熔化期、氧化期和还原期。冶炼半成品时,一般无还原期。
铸钢件厂家了解到铸钢的机械性能比铸铁高,但其铸造性能却比铸铁差。因为铸钢的熔点较高,钢液易氧化、钢水的流动性差、收缩大,其体收缩率为10~14%,线收缩为1.8~2.5%。为防止铸钢件产生浇不足、冷隔、缩孔和缩松、裂纹及粘砂等缺陷,采取比铸铁复杂的工艺措施:
1、由于钢液的流动性差,为防止铸钢件产生冷隔和浇不足,铸钢件的壁厚不能小于8mm;浇注系统的结构力求简单、且截面尺寸比铸铁的大;采用干铸型或热铸型;适当提高浇注温度,一般为1520°~1600℃,因为浇注温度高,钢水的过热度大、保持液态的时间长,流动性可得到改善。但是浇温过高,会引起晶粒粗大、热裂、气孔和粘砂等缺陷。因此一般小型、薄壁及形状复杂的铸件,其浇注温度约为钢的熔点温度+150℃;大型、厚壁铸件的浇注温度比其熔点高出100℃左右。
2、由于铸钢的收缩大大超过铸铁,为防止铸件出现缩孔、缩松缺陷,在铸造工艺上大都采用冒口和、冷铁和补贴等措施,以实现顺序凝固。
此外,为防止铸钢件产生缩孔、缩松、气孔和裂纹缺陷,应使其壁厚均匀、以免尖角和直角结构、在铸型用型砂中加锯末、在型芯中加焦炭、以及采用空心型芯和油砂芯等来改善砂型或型芯的退让性和透气性。
铸钢的熔点高,相应的其浇注温度也高。高温下钢水与铸型材料相互作用,易产生粘砂缺陷。因此,应采用耐火度较高的人造石英砂做铸型,并在铸型表面刷由石英粉或锆砂粉制得的涂料。为减少气体来源、提高钢水流动性及铸型强度,大多铸钢件用干型或快干型来铸造,如采用CO2硬化的水玻璃砂型。
铸钢件是金属物件,它很多不同的形状,铸钢件加工过程非常复杂但又具有创造性,那么铸钢件加工的工艺特色是怎样的呢?
大型铸钢件加工及工艺设计需要考虑很多的工艺方面的条件要素,也需要运用很多的设计技巧。一些在小件中不显眼的因素,在大件中就会产生大的影响。大型铸钢批量小,工艺试验和改进也比较困难,要求其设计者具有有丰富的行业知识和设计经验。
铸钢件加工的铸造工艺设计是铸钢件加工的重要环节, 是获得高产铸钢的重要技术管理措施。在选定铸造工艺方案时,须考虑铸造车间的具体条件,如铸造设备运转情况、生产能力,铸钢件的结构和尺寸、技术要求以及生产数量等。
当生产的工艺方案决定以后,还应根据产品零件图的形状、尺寸和技术要求,选定各种铸造工艺参数。铸造工艺参数是由金属种类和铸造方法等要素的特点决定的。
我国的铸造企业约有24000家,与发达国家相比企业多,专业化程度低,集约化程度低,劳动生产率也较低。我国平均每年每人产出10吨,个别劳动生产率高的为30吨。美国、德国则为46吨到60吨,日本为60吨到85吨,差距是明显的。我国平均每厂年产铸件500多吨,而日本则为4700吨,德国为4300吨,美国为4280吨。
铸造机械化水平和模具精度、性能、配套性、可靠性水平比发达国家低得多,许多关键件、模具需要进口。在我国,铸造行业处于成长期,具有较好的发展前景;外国大型铸造企业纷纷加大了在华投资的力度,通过直接投资和并购的方式增加在华投资。一方面提高了我国铸造业的总体水平,另外一方面也增加了国内市场的竞争程度。
东明特钢的铸钢件以新颖的样式,精细的工艺,优越的性能及周到的售后服务得到业内人士的一致好评,更有部分产品销售于辽宁省内外地区,在机械五金加工行业领域一直拥有很好的口碑。欢迎有需求人士前来考察与指导。公司地址:沈阳市苏家屯区青城街88号
关于340-550铸件,铸钢件信息,请来电联系我们咨询了解